Industri -nyheder
Hjem / Nyheder / Industri -nyheder / Hvorfor in-house formdesign betyder noget for tilpasset gummidelkvalitet og leveringstid


2026-10-26
En Tier 1-køber sender en teknisk ændringsmeddelelse for en kompressionsstøbt gummigennemføring: vægtykkelse op 0,3 mm, hårdhedsmål flyttet fra 60 til 65 Shore A. Hvis leverandøren sender denne revision til en ekstern værktøjsbutik, venter køberen en uge på et tilbud og to mere på det modificerede værktøj. Hvis leverandøren designer og bearbejder formen internt, bliver revisionen normalt tilbudt inden for 48 timer, og de første prøvedele er på bænken om fem dage. Det hul er derfor in-house form design har betydning for brugerdefinerede gummideles kvalitet og leveringstid.
For en tilpasset gummikomponent er formen ikke en produktionsdetalje; det er produktdefinitionen. Kavitetsgeometri, krympekompensation, udluftning, lynriller og skillelinjeposition afgør, om delen forsegler, passer og overlever sin driftscyklus. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), en gummiproducent i Jiaxing med mere end 250 ansatte, behandler formdesign som en intern ingeniørfunktion: 12 formdesign- og formelingeniører arbejder i samme bygning som materialeblanding, -støbning og ekstrudering, og et teknisk inspektionshold på 20 personer måler resultaterne.
In-house formdesign komprimerer en værktøjsgentagelse fra uger til dage, fordi tegningsgennemgang, hulrumsbearbejdning og procesfeedback alt sammen foregår under ét tag.
Hver designrevision på et købt værktøj følger den samme langsomme rute: Gummistøberen videresender dit skift til en ekstern værktøjsbutik, forretningen citerer igen, tilpasser opgaven til sin tidsplan, bearbejder hulrummet, sender prøvedele og venter på feedback. To eller tre cyklusser af dette på et enkelt program kan slette et helt startvindue. Et internt værktøjsteam springer tilbuds- og planlægningstrinene helt over.
Forskellen er sammensat på tværs af et programs liv. Hver PPAP-runde, materialeskift og feltfix rammer den samme løkke. Tosuns tilpasset støbt slangeprogram for OEM-kølesystemer forblev planen gennem en række sammensatte revisioner, fordi hver enkelt flyttede direkte fra formelingeniøren til den interne værktøjsbænk i stedet for på tværs af byen.
Tolerancekortet for en kompressionsstøbt gummidel er fast, når hulrummet designes, ikke når pressen lukker.
Gummi krymper efter hærdning, og det krymper ikke ensartet. Afhængigt af polymer, fyldstofbelastning og durometer bevæger en typisk EPDM- eller NBR-blanding 1,5-3,5 % mellem hulrum og afkølet del. En ekstern værktøjsbutik anvender normalt en bogført værdisvindfaktor på kundetegningen. Når materialet eller processen skifter, bliver det gæt til dimensionelle afvisninger. En intern designer anvender svindværdier målt på den faktiske forbindelse, verificerer resultatet ved den første prøvekørsel og korrigerer hulrummet, før produktionen starter.
| Beslutning om formdesign | Hvad den styrer | Typisk fejl ved outsourcet |
| Tillæg for krympning af hulrum | Endelige ydre og indre dimensioner | Dele kører i overstørrelse eller understørrelse hos PPAP; geometri afvist |
| Skillelinje og flashriller | Flashtykkelse, trimningsindsats, tætningsoverflade | Rivemærker og lækagebaner på pakningstætningslæber |
| Ventilationsplacering | Luftfælder, striklinjer, hulrumsfyld | Hulrum ved sidste-fyldte hjørner svigter under pres |
| Udkast og udkast layout | Afformningsspænding og delforvrængning | Tynde bælgvægge strækker sig eller flækker under stripning |
| Kavitetsstål og overfladefinish | Slipadfærd og overfladetekstur | Sticking i produktionen; overfladefejl på tætningsflader |
Planlægningstolerance over for en kendt proces er det, der adskiller en gummidel, der består inspektion af første artikel, fra en, der har brug for tre runder af værktøjsjusteringer. En pakning med en 0,4 mm tætningslæbe, en bælg med en 1,2 mm væg eller en flangemontering med bundne indsatser afhænger alle af det samme: et hulrum designet af de personer, der skal køre det.
 Flangede gummipakninger og tætninger til dimensionstoleranceplanlægning Denne produktside beskriver gummipakninger med flange på tværs af flere forbindelser, hvilket understøtter afsnittets fokus på hulrumsdesign og toleranceplanlægning. Gennemgå materialemuligheder og tætningsapplikationer for at tilpasse sammensætningens adfærd med forudsagt svind og flow. Se produkt →
Formgeometri og gummiblanding skal udvikles sammen, fordi krympning, flow og bindingsadfærd ændrer sig, når hver side ændres.
En hårdhedsjustering fra 60 til 70 Shore A ændrer flowadfærd og krympning efter hærdning. Et skifte fra EPDM til en silikoneblanding ændrer trækvinkler, udluftnings- og slipbehandling. Hvis sammensætningsudvikling og formdesign sidder i forskellige organisationer, udløser hver materialejustering et dyrt værktøjs-omskæring. Når de samme ingeniører ejer begge, er formen designet mod den faktiske hærdningskurve, og formuleringen justeres til at fylde hulrummet rent.
Svindkompensation is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Komplekse dele gør den indbyrdes afhængighed synlig. En gummibælge med tynde korrugerede vægge har brug for præcis flow og afformningsgeometri; en stofforstærket membran har brug for kontrollerede deformationszoner, der er på linje med hulrummets kontur; en gummi-til-metal bundet montering har brug for en bindingslinjeplacering, der er tilpasset til indsatstolerancer. Tosun parrer sine 12 formdesign- og formelingeniører på netop disse produktgrupper, så en tegningsændring forbliver i én feedback-loop.
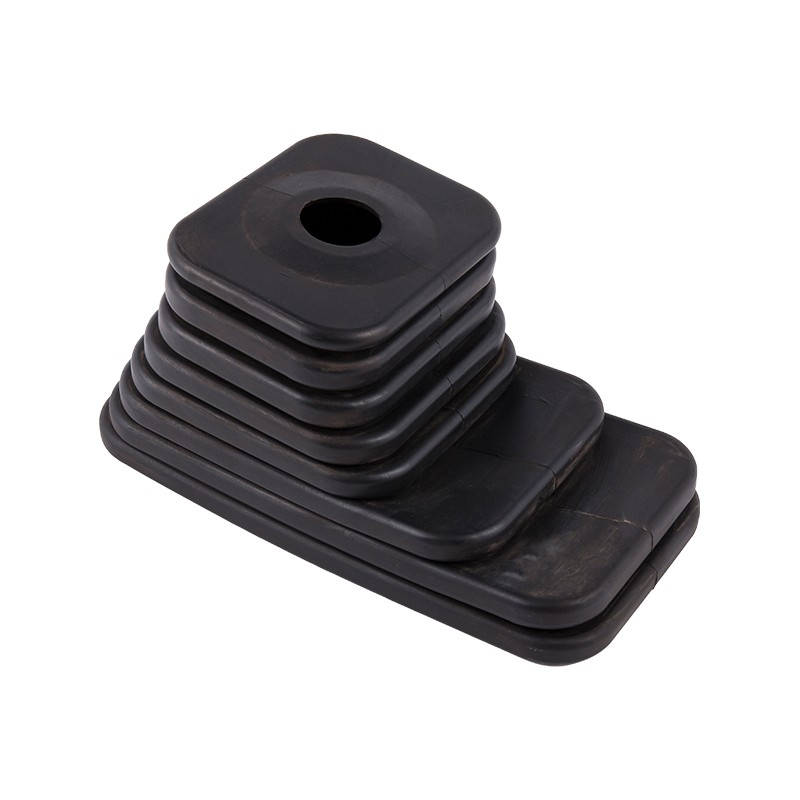
 EPDM Gear Shifter Boot Bælge med Custom Form Design Den foregående tekst fremhæver tynde korrugerede vægge og placering af bindingslinjer, og denne bælgside specificerer EPDM-ydelsesområder og tilpasningsmuligheder. Det demonstrerer, hvordan interne formingeniører håndterer kompleks afformningsgeometri til bilapplikationer. Se produkt →
Du kan verificere in-house formdesignkapacitet med fire direkte spørgsmål uden at anmode om en fabriksrundvisning.
Den samme revision gælder for enhver leverandør, du vurderer. Hvad en dygtig intern butik viser med tal, kan en outsourcet model normalt ikke.
| Revisionsområde | Bevis på reel intern kapacitet | Rødt flag |
| Ingeniørteam | Udnævnt formdesign- og formelingeniører | Vi køber værktøj fra en partnerbutik |
| Bearbejdning | In-house CNC-, EDM- eller wire-cut hulrumsarbejde | Al hulrumsbearbejdning er underleverandør |
| Revisionshistorie | Dateret optegnelser fra ændringsanmodning til retssag | Ingen optegnelser; omarbejde absorberes lydløst |
| Eftersyn i første artikel | Laboratoriemåling samme dag og QC-sign-off | Dele sendes ud til eftersyn efter uger |
Når en leverandør består alle fire kontroller, skifter købsbeslutningen fra pris pr. værktøj til samlet leveringstid og førstegangskvalitet på tværs af programmet. Den samme standard gælder, uanset om delen er en flad pakning eller en gummi-til-metal bundet montering; den bundede montering kræver simpelthen mere af formdesignet, fordi indsatsposition og bondekrone bor i samme hulrum.
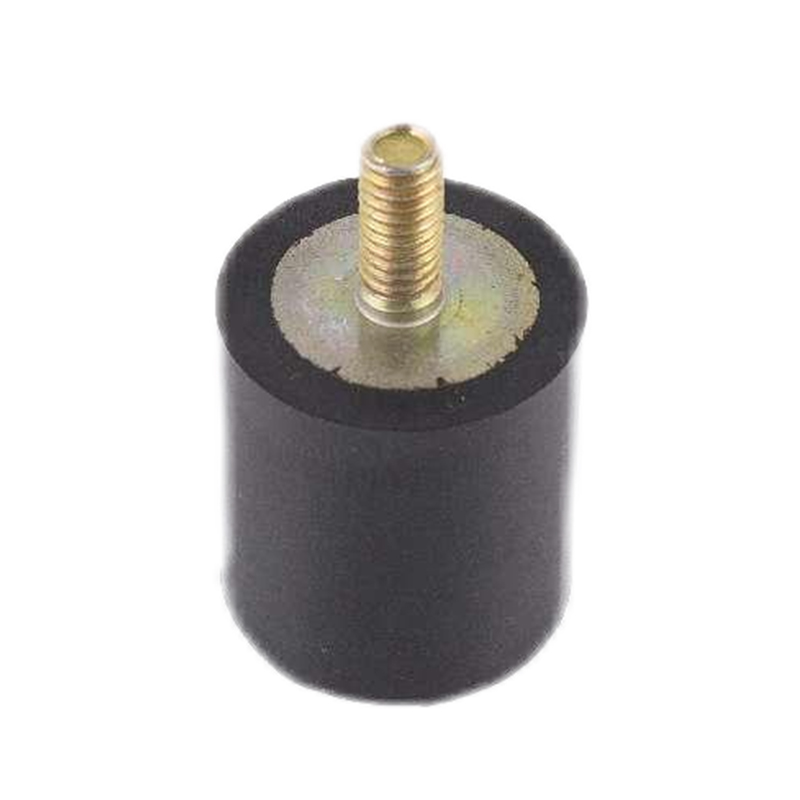
 Gummivibrationsisoleringsbeslag til bundet hulrumsdesign Denne monteringsside viser EPDM, NBR og tilpassede forbindelser med belastningskapacitet og vibrationsisoleringsdetaljer. Det passer til diskussionen om gummi-til-metal bundne monteringer, der viser, hvordan indsatsposition og bindingskrone adresseres i kavitetsdesignet. Se produkt →
På et typisk brugerdefineret program færdiggøres det indledende værktøjsdesign på 2-4 uger internt i forhold til 6-10 uger gennem en ekstern værktøjsbutik. For revisioner under PPAP eller efter feltfejl er afstanden 3-5 dage mod 2-4 uger pr. sløjfe.
Ikke af sig selv. Snævrere tolerancer kommer fra at designe hulrummet mod den faktiske forbindelses krympning og flow, og derefter måle de første artikler med det samme hold. In-house formdesign skaber betingelserne for den sløjfe; det garanterer ikke resultatet i sig selv.
Ja. Selv en flad pakning afhænger af krympekompensation, placering af flashrille og skillelinjeplacering. Enklere dele har også den mindste tekniske margin, så et unøjagtigt hulrum viser sig som afslag inden for den første produktionskørsel.
Stil de fire revisionsspørgsmål: ingeniør-medarbejderopdeling, hulrumsbearbejdningsplacering, revisionsregistreringer og første artikels responstid. En leverandør med reelle interne kapaciteter vil besvare alle fire med navne, datoer og målte resultater.
Model:
Produktcenter
Gummi for at indsætte limning Ekstruderede gummiprodukter Gummislange Brugerdefinerede støbte produkterHurtige links
Kontakt os
Ophavsret ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rettigheder forbeholdes.
Brugerdefineret gummi og plastprodukter Fabrik