Industri -nyheder
Hjem / Nyheder / Industri -nyheder / Fra tegning til levering: Hvordan brugerdefinerede gummiproducenter understøtter OEM-udviklingscyklusser


2026-10-12
En OEM-udviklingscyklus for en tilpasset gummikomponent starter, når en ingeniør frigiver en tegning og stiller et spørgsmål: kan denne del støbes i dette materiale, med denne tolerance, hurtigt nok til at beskytte en lanceringsdato? For bælge, pakninger, slanger og limede monteringer skjuler de 12 til 18 uger mellem tegning og levering normalt mere risiko end omkostninger. Hos Jiaxing Tosun Rubber & Plastic Co., Ltd., en specialfremstillet gummiproducent, der driver et 15.000 kvadratmeter stort anlæg i Jiaxing, Kina, komprimeres vinduet til 9 til 10 uger, fordi design-for-manufacturability (DFM) gennemgang, materialevalg, formdesign, prøveudtagning og inspektion kører parallelt i stedet for i rækkefølge. Forskellen mellem en komponentleverandør og en udviklingspartner viser sig i de første fem arbejdsdage efter tegningens ankomst.
En brugerdefineret gummiproducent komprimerer et OEM-program ved at køre seks arbejdsstrømme samtidigt: DFM, sammensætningsdefinition, værktøj, prøveudtagning, validering og serieproduktion. Hver arbejdsstrøm tilhører en anden funktion internt, men OEM ser dem som én tidslinje. Ingeniørteamet styrer antagelser om skimmelstrøm og krympning, materialeteamet blander og tester prøveblandinger, værktøjsværkstedet skærer stål, og inspektionsteamet udarbejder måleplaner. Når disse teams rapporterer til én projektejer, undgår OEM den klassiske fejltilstand, hvor en form ankommer, før sammensætningen er valideret.
| Udviklingsfase | OEM beslutning | Gummileverandørhandling | Typisk varighed |
| Udgivelse af tegning | Låsegeometri, tolerancer, overfladefinish | DFM gennemgang, formbarhedskontrol, krympeindgang | 3-5 dage |
| Materiale definition | Indstil krav til temperatur, væske, ozon og belastning | Sammensat anbefaling med testdata | 5-7 dage |
| Værktøjsdesign | Godkend formkoncept og hulrumstal | Stålkvalitet, skillelinje, portplacering | 7-14 dage |
| Prøveudtagning | Test pasform, funktion og tætning | Prøvestøbning, dimensionsrapport, første artikel | 10-21 dage |
| Validering | Udholdenhed og miljøtest sign-off | Batchtest, materialecertifikater, PPAP-fil | 2-4 uger |
| Produktionsrampe | Planlæg linjeforsyning og sikkerhedslager | Proceskontrol, slutkontrol, pakning | Kontinuerlig |
Læg mærke til overlapningen. DFM-gennemgangen afsluttes, mens OEM'en stadig afslutter driftscyklussen, og formdesignet begynder, før sammensætningsvalideringen afsluttes, når leverandøren kører forsøg parallelt. Til et støbt dæksel, såsom en gearskiftebag eller en ophængsbælge, bruges den samme form, der producerer den første artikel, senere til serieproduktion, så godkendelsesprøver afspejler reel proceskapacitet.
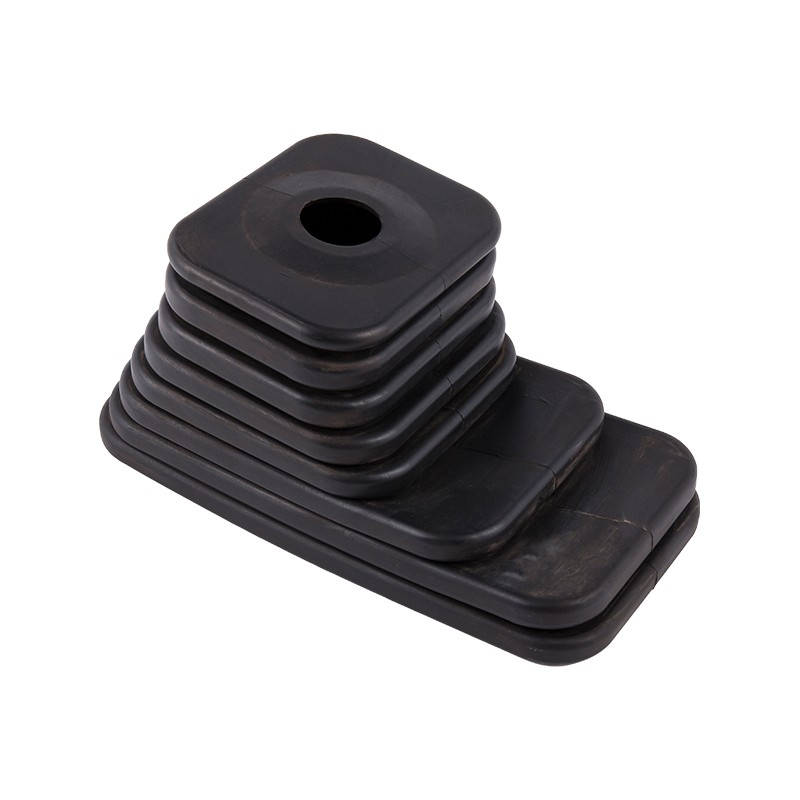
 EPDM Gear Shifter Boot Bælge Støvdæksel til bilapplikationer Denne EPDM-bælge beskytter gearskiftesystemer med temperaturmodstand fra -40°C til 150°C. Dets fleksible design passer til passager-, erhvervs- og terrængående køretøjer, hvilket gør det relevant, når man gennemgår formgodkendelsen for første artikelprøver. Se produkt →
Når DFM er underskrevet, flyttes værktøjet til støbning produktionslinje samme uge godkender OEM støbekonceptet.
Hastigheden og kvaliteten af DFM-feedback fortæller en OEM, om en tilpasset gummiproducent vil beskytte udviklingscyklussen eller forbruge den. En dygtig leverandør svarer i løbet af tre til fem arbejdsdage med konkrete input: trækvinkel, skillelinje, vægtykkelsesbalance og værdier for krympning af skimmelsvamp. EPDM viser lineær skimmelsvamp på omkring 1,8 procent til 2,5 procent; silikone kan nå 3,0 procent til 3,5 procent. Hvis hulrummet skæres over uden krympekompensation, kan en 50-millimeter tætningslæbe forskydes med mere end en millimeter, nok til at mislykkes i en tæthedstest.
Design til fremstilling i gummi betyder at verificere, at alle geometriske træk kan støbes, fjernes fra formen og måles inden for den angivne tolerance, før der skæres stål.
Materialevalg fastsætter formdesign, hærdningscyklus og enhedspris, så en tilpasset gummiproducent bør foreslå sammensætningen, før værktøjet citeres. Tegningen nævner ofte en generisk elastomer; leverandøren konverterer det til en specifik forbindelse med en Shore A-hårdhed, et servicevindue og kompressionsindstillede mål. EPDM modstår ozon og vejr fra -50°C til 150°C og passer til kølerslanger, dørtætninger og bælge. Silikone holder fleksibiliteten fra -60°C til 230°C for elektriske pakninger og hætter. NBR håndterer olie og brændstof. Naturgummi absorberer vibrationer som beslag og kofangere.
| Elastomer | Servicesortiment | Nøglestyrke | Typiske OEM dele |
| EPDM | -50°C til 150°C | Ozon-, vejr- og vandbestandighed | Kølerslanger, dørtætninger, bælg |
| Silikone | -60°C til 230°C | Termisk stabilitet, lavt kompressionssæt | Pakninger, hætter, elektrisk tætning |
| NBR | -30°C til 100°C | Olie- og brændstofmodstand | Olieslanger, brændstoftætninger |
| Naturgummi | -50°C til 80°C | Elasticitet og rivestyrke | Vibrationsbeslag, kofangere |
Når en flangepakning skal holde tryk og varme i samme samling, er EPDM med lavt kompressionssæt den sædvanlige baseline, og testlaboratoriet skal levere kompressionssæt og volumen-svulmningsdata før formgodkendelse.
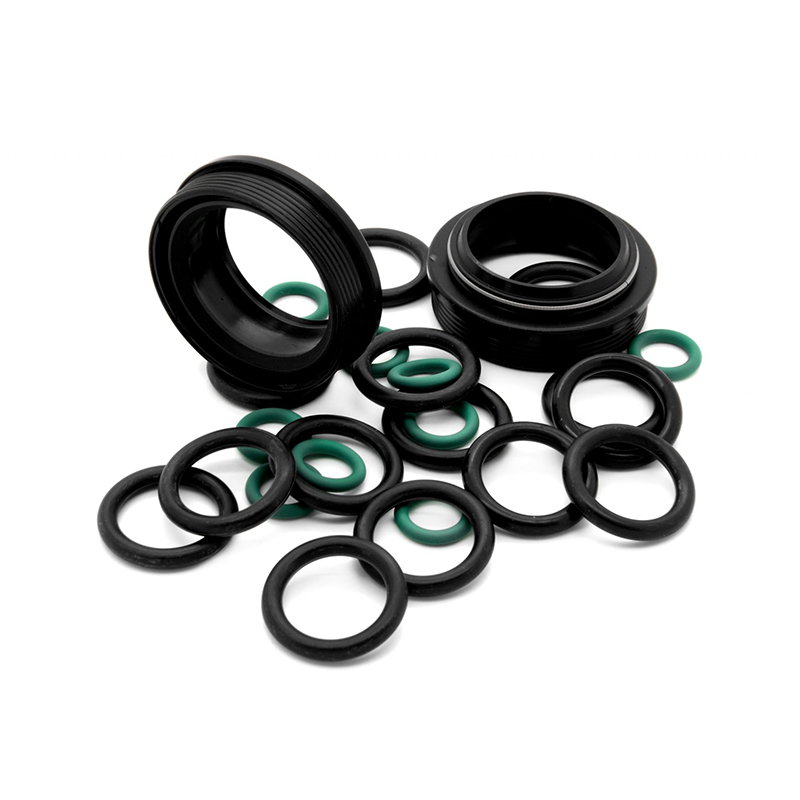
 Flangede gummipakninger og -tætninger i flere elastomermuligheder Dette pakningsvalg dækker EPDM, NBR, silikone, FKM og mere, med anvendelser inden for væske- og trykforsegling. Kompressionssætdata er vigtige for flangesamlinger, så de passer til konteksten af materialevalidering før formgodkendelse. Se produkt →
Parallel prøveudtagning, hvor formkonstruktion, materialeforsøg og dimensionsinspektion overlapper hinanden, komprimerer OEM-udviklingscyklussen fra omkring 18 uger til omkring 10 uger. Et konventionelt program bevæger sig i rækkefølge: vent på formen, vent på materialet, vent på testrapporten. Ved parallel prøveudtagning skæres værktøjsstål, mens det sammensatte parti blandes, og de første skud måles samme uge, som formen poleres.
Det samlede antal falder fra 18 uger til 10 uger, fordi ingen fase venter på, at den forrige er færdig. For kontinuerlige profiler skifter den samme parallelle logik til gummi ekstrudering produktionslinje , hvor matriceforsøg erstatter skimmelforsøg.
En specialfremstillet gummiproducent tjener kun OEM-leveringsrollen, når serieproduktion har de samme tolerancer, som de godkendte prøver viste. Opskalering er, hvor små leverandører fejler: en del, der målt perfekt i prøverummet, driver, når den samme form kører på produktionstryk. Tosun afbøder dette med mere end 250 medarbejdere, herunder 12 formdesign- og formuleringsingeniører og et teknisk inspektionsteam på 20 medlemmer, inde i en 18.000 kvadratmeter stor bygning.
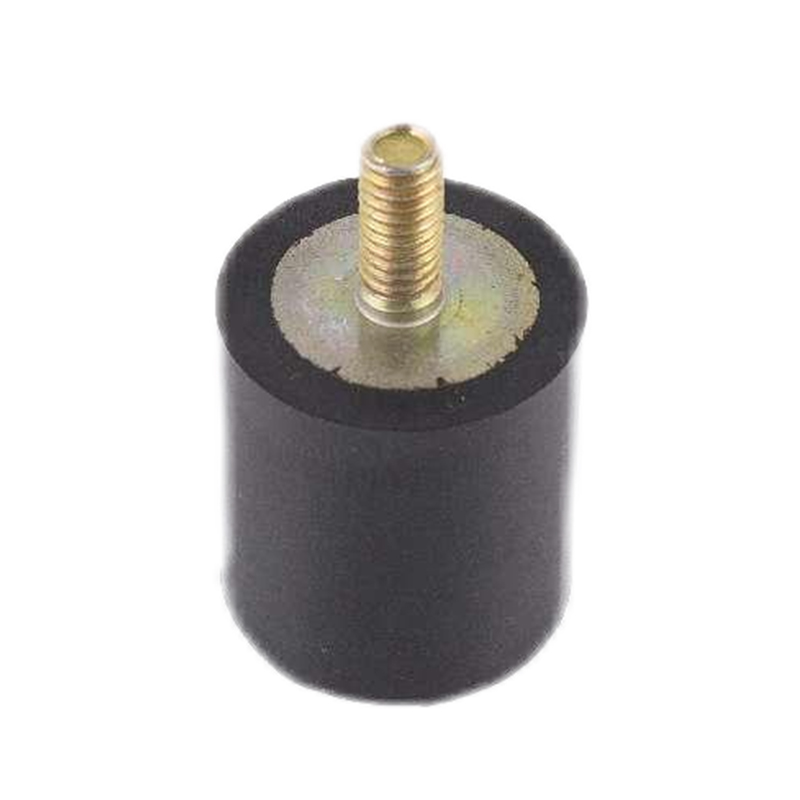
Inspektionsteamet porterer materiale, dele i processen og færdigvarer, og laboratoriet på stedet understøtter de testanmodninger, OEM-kunder typisk stiller i deres PPAP. Vibrationsbeslag er den klareste multimaterialekasse: en stålindsats, et gummielement og en hærdebundet grænseflade bliver en komponent, der skal overleve gentagne belastningscyklusser.
 Gummivibrationsisoleringsbeslag til køretøjer og industrielt udstyr Disse holdere kombinerer gummi med stålindsatser til motor-, førerhus- og transmissionsapplikationer, hvilket giver høj belastningskapacitet og vibrationsdæmpning. De illustrerer dele af flere materialer, der er relevante for PPAP-dokumentation og materialecertificeringskrav. Se produkt →
Produktionsdelgodkendelsesprocessen er den dokumentationspakke, som en OEM bruger til at bekræfte, at en leverandørproces kan producere dele konsekvent inden for tegningstolerancer. Det inkluderer dimensionsrapporter, materialecertifikater og kapacitetsdata.
Leveringssikkerhed afhænger af materialeplanlægning, ikke held. En bekræftet tidsplan med prøverapporter og batchtestresultater giver OEM-køberen et klart signal om, at lanceringsdatoen er beskyttet.
En tjekliste på fem minutter, før en tegning forlader dit skrivebord, forhindrer de mest almindelige forsinkelser i en OEM-gummiudviklingscyklus.
For en støbt EPDM- eller silikonedel er en typisk cyklus 12 til 18 uger. Med parallel prøveudtagning og en integreret værktøjsbutik kan den samme del nå PPAP på 9 til 11 uger, afhængigt af geometriens kompleksitet og antallet af iterationsrunder.
Tegningen skal angive funktionelle tolerancer, driftstemperaturområde, væske- eller medieeksponering, hårdhed i Shore A, påkrævede certificeringer og årlig volumen. Tilføjelse af driftsmiljøet hjælper producenten med at anbefale den rigtige elastomer, før værktøjet starter.
En dygtig producent bruger et dedikeret inspektionshold, et testlaboratorium, igangværende kontrol og PPAP-dokumentation. Tosun driver for eksempel 20 tekniske inspektionsmedarbejdere og et laboratorium på stedet til at udstede materialecertifikater og dimensionsrapporter med hver batch.
Støbte dele bruger lukkede hulrum og passer til bælge, pakninger, propper og bundne monteringer; ekstruderede dele løber gennem en matrice for at danne kontinuerlige profiler såsom vejrstrimler og kanaltætninger. Valget ændrer værktøjstid, samplingslogik og den DFM-feedback, du modtager.
Model:
Produktcenter
Gummi for at indsætte limning Ekstruderede gummiprodukter Gummislange Brugerdefinerede støbte produkterHurtige links
Kontakt os
Ophavsret ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rettigheder forbeholdes.
Brugerdefineret gummi og plastprodukter Fabrik