Industri -nyheder
Hjem / Nyheder / Industri -nyheder / Brugerdefineret gummiekstrudering vs. støbning: De vigtigste forskelle og hvordan man beslutter sig


2026-10-05
En indkøbsingeniør sender en anmodning om en EPDM-forseglingsprofil og modtager to meget forskellige tilbud: et fra en ekstruder, et fra en støber. Den ekstruderede version koster mindre per meter, men den kan ikke danne 90 graders bøjningen i hver ende. Den formstøbte version håndterer bøjningen let, men den bærer en værktøjsladning flere gange højere. Det er den praktiske virkelighed af specialfremstillet gummiekstrudering vs.
Kernedefinition
Gummiekstrudering er en kontinuerlig profildannende proces: Uhærdet gummi presses gennem en dyseåbning, og tværsnittet forbliver identisk i hele længden. Gummistøbning er en hulrumsbaseret batchproces: hver del er dannet uafhængigt inde i et lukket værktøj under varme og tryk.
Støbning er det rigtige valg, når delen har en tredimensionel form, der ikke kan trækkes gennem en matrice; ekstrudering er det rigtige valg, når delen er en lang tætning, kantbeklædning eller slange med konstant profil.
Ved kompressionsstøbning sidder et præformet emne af sammensætning i et åbent hulrum, pressen lukker, varmehærder gummiet, og der dannes flash langs skillelinjen. Overførsel og sprøjtestøbning følger det samme hulrumsprincip, men adskiller sig i, hvordan massen kommer ind i værktøjet. Ekstrudering, derimod, bruger en skrue eller ram til at skubbe en kontinuerlig strimmel gennem en formet åbning; profilen hærdes derefter i en varmluftovn, et saltbad eller en autoklave, inden den skæres i længden.
Beslutningen starter med deltegningen, ikke materialet. Begge ruter accepterer EPDM, silikone, naturgummi og de fleste syntetiske forbindelser. Det, der fikserer processen, er, om geometrien er kontinuert og prismatisk eller diskret og tredimensionel.
Hvis en del har brug for et identisk tværsnit i to meter, er ekstrudering den eneste økonomiske proces; hvis den har brug for underskæringer, trinformede diametre, fremspring eller indstøbte indsatser, er støbning påkrævet.
Ekstrudering giver en ubegrænset længde af et fast tværsnit. Profilen kan være massiv, hul eller co-ekstruderet med et andet materiale, men formen kan ikke variere i længden. Støbning reproducerer et lukket tredimensionelt hulrum på hver cyklus, så funktioner som indvendigt gevind, monteringsflanger og stofforstærkede membraner bliver mulige. Diagrammet nedenfor sammenligner de to processer på tværs af fem tekniske egenskaber.
Sammenligning af proceskapacitet, skala 0-10
Højere er bedre på hver egenskab. Resultater er retningsbestemte sammenligninger for typiske brugerdefinerede gummiprojekter.
En pålidelig tommelfingerregel: Hvis tværsnittet forbliver identisk i mere end 300 mm, vinder ekstrudering næsten altid prisen. Hvis formen varierer langs dens længde, er støbning den eneste vej.
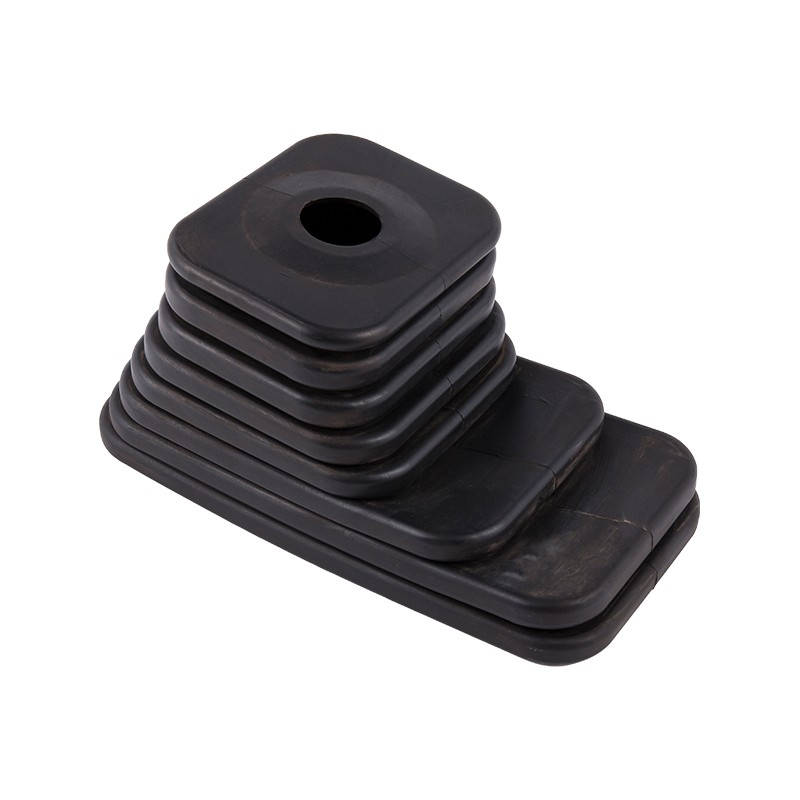
Tag en gummibælg, der bruges som et gearskifte-støvdæksel: dens viklinger ændrer diameter langs aksen, så ingen lige matrice kunne producere det. Den del er støbt i et todelt hulrum, og den samme logik gælder for kabelgennemføringer, hætter og vibrationsbeslag.
 EPDM Gummi Gear Shifter Boot Bælge Støvdæksel Denne EPDM-bælge passer til gearskifte-støvdæksler med varierende diametre, støbt til komplekse former, som ekstrudering ikke kan producere. Det giver dokumenteret vejr- og ozonbestandighed til bilbrug. Se produkt →
Ekstrusionsmatricer koster en brøkdel af en kompressionsform med flere hulrum, men omkostningskurverne pr. del krydser, når volumen stiger, og det støbte værktøj bliver amortiseret.
En simpel ekstruderingsdyse til en massiv eller hul profil lander typisk i hundredvis af dollars, mens en produktionskompressions- eller transferform med hulrumsindsatser normalt løber i tusindvis. Ekstrudering starter også produktionen hurtigere, fordi prøveudtagningen er kortere end prøveudtagning af skimmelsvampe. Når først et støbt værktøj når stabil tilstand, er cyklustider på 1 til 5 minutter pr. hærdning imidlertid typiske for mellemstore dele, og værktøj med flere kaviteter multiplicerer output pr. cyklus. Over ca. 50.000 dele om året kan støbning derfor give en lavere enhedspris på geometrisk komplekse dele.
Den samme del kan lande på begge sider af crossoveren afhængigt af hulrumstal. En støbeform med fire hulrum deler værktøjsomkostningerne over fire dele pr. cyklus, hvilket trækker break-even-punktet ned sammenlignet med et værktøj med enkelt hulrum. Disse intervaller kommer fra typiske projekttilbud snarere end en fast prisliste; nøjagtige tal skifter med profilstørrelse, hulrumstal og sammensætning. Det afgørende er formen på omkostningskurven, ikke det præcise punkt, hvor den krydser.
Støbte dele holder tættere kontrol på kritiske tætningsflader, fordi hulrummet fikserer enhver overflade, mens ekstruderede profiler har løsere tværsnitstolerancer og ikke kan fange skær under processen.
| Attribut | Ekstrudering | Støbning |
| Tværsnitstolerance | /- 0,3-0,8 mm typisk | /- 0,1-0,3 mm på kritiske dim |
| Kliplængdetolerance | /- 1-2 mm | Delhøjde fastgjort af hulrum |
| Metal- eller plastindsatser | Ikke muligt in-line | Bindes under hærdning |
| Underskæringer og sidehandlinger | Ikke muligt | Muligt med slides eller sammenklappelige kerner |
| Overfladetekstur | Udstanset finish | Kavitetsstyret, kan tekstureres |
For en dørtætning til erhvervskøretøjer giver den ekstruderede pæreprofil det billige konstante tværsnit, mens det støbte hjørnestykke producerer den snævre radius, som en lige matrice ikke kan. De fleste vejrafskærmningssystemer til biler bruger begge dele.
Hårdhed flytter også balancen. Meget bløde forbindelser under 30 Shore A er lettere at kontrollere ved støbning, fordi hulrummet understøtter overfladen under hærdning; ekstrudering af meget bløde profiler kræver omhyggelig håndtering for at undgå forvrængning før vulkanisering.
Tolerancehistorien er ikke en simpel gevinst for støbning. Ekstrudering holder fremragende konsistens langs trækretningen og foretrækkes ofte til lange lige tætningsforløb, hvor splejsning af støbte segmenter ville skabe lækageveje. Hos Tosun ekstrudering produktionslinje , bliver profiler kontinuerligt vulkaniseret og derefter skåret til kundelængder, hvilket holder økonomien attraktiv for dele målt i meter frem for millimeter.
Den korrekte proces er fastsat af fire begrænsninger: nødvendig geometri, årligt volumen, dimensionel tolerance, og om der er behov for skær eller multi-materiale sektioner.
De fleste forkerte procesvalg kommer fra prissætning af geometrien først og volumen dernæst. Vend den rækkefølge, og beslutningen bliver klarere.
For en lille gennemføring, der forsegler et kabel, der går gennem et metalpladepanel, er geometrien kort, væggen er tynd, og antallet af dele er ofte højt. Denne kombination peger på støbning, med et multi-kavitet værktøj, der afskriver hurtigt. For en meterlang kanal, der bevarer et vinduesglas, er ekstrudering den eneste fornuftige vej.
 Gummigennemføring, der kan tilpasses til kabel- og ledningsbeskyttelse En støbt gennemføring beskytter kabler, der passerer gennem paneler og er ideel til produktion i store mængder. Fås i EPDM, NBR, CR eller NR med justerbar hårdhed og flere størrelser. Se produkt →
Den mest omkostningseffektive brugerdefinerede gummikomponent kombinerer ofte en ekstruderet konstant sektion med støbte hjørner, ender eller bundne indsatser, hvilket betyder, at producenten skal køre begge processer internt.
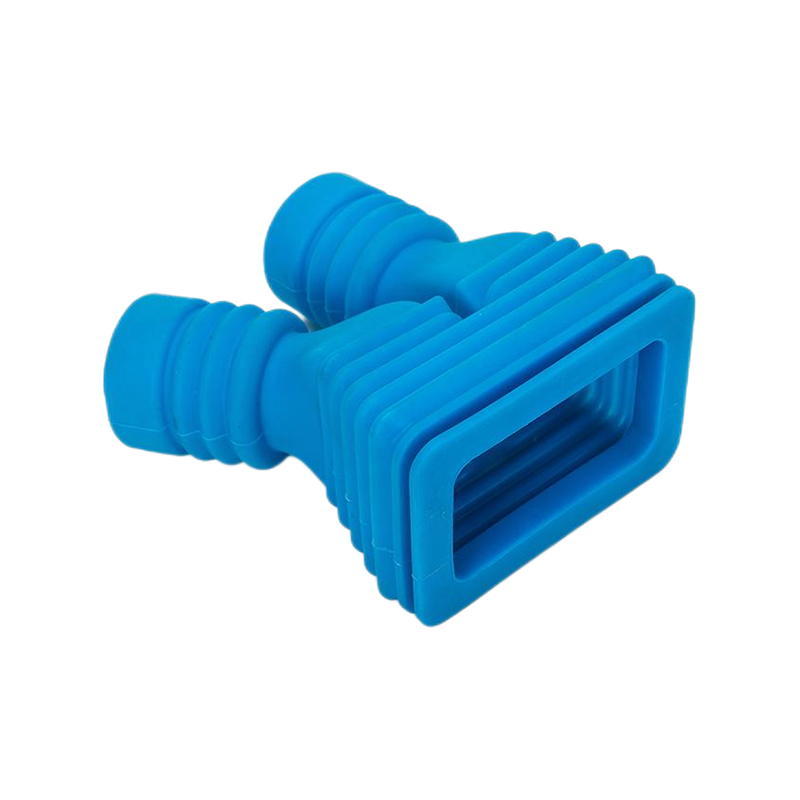
Jiaxing Tosun Rubber & Plastic Co., Ltd. driver materialeblanding, slangeforberedelse, støbning og ekstrudering på ét sted med 12 formdesign- og formuleringsingeniører og et 20-personers teknisk inspektionsteam. Denne kombination betyder noget, fordi en hybrid del, såsom en kølevæskeslange med støbte albuer på et ekstruderet lige løb, har brug for en teknisk ejer til tolerance og levering, ikke to leverandører, der forhandler en limsamling.
Almindelige hybrideksempler inkluderer:
Når en enkelt leverandør kontrollerer både ekstruderingsmatricen og kompressionsformen, er overgangen mellem processer designet på tegnebrættet, ikke lappet på samlebåndet. Støbte-til-ekstruderede splejsninger testes som komplette samlinger før frigivelse.
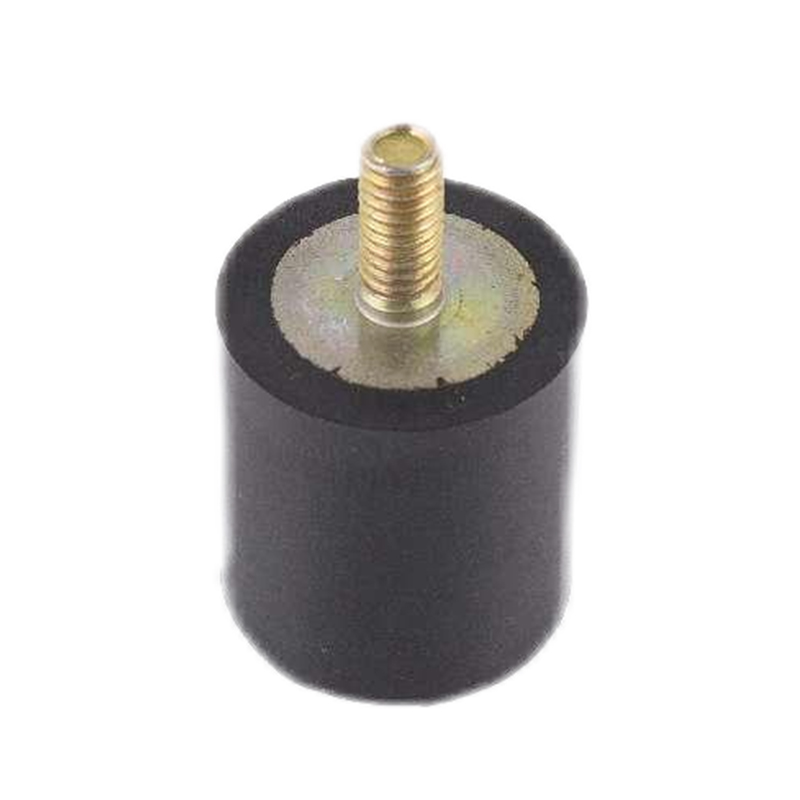
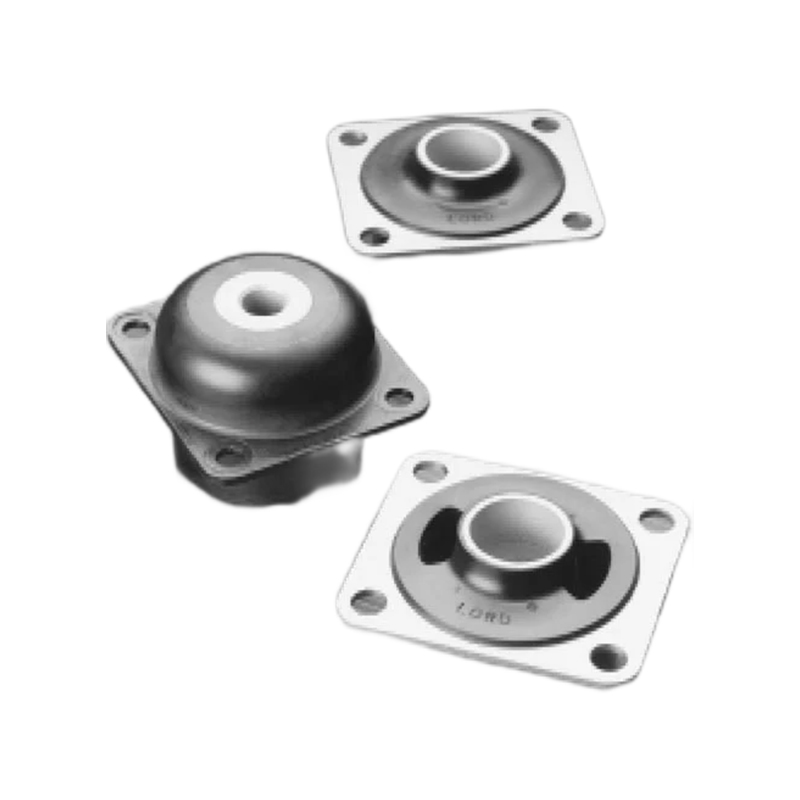
Det er også her, bindingsekspertise kommer ind i billedet. En støbt gummi-til-metal montering, der absorberer vibrationer, bærer en indsats, der skal forblive på linje under hærdning; en ekstruderet vejrtætning bærer ingen indsats overhovedet. Forståelse af, hvor indsatsen går, afgør som regel, hvilken formvariant der bruges på virksomhedens støbning produktionslinje .
 Ekstruderet vindues- og dørpakningstætninger i forskellige elastomerer Disse ekstruderede tætninger giver vejrbestandighed til døre og vinduer på tværs af transport-, konstruktions- og marinesektorer. Vælg mellem EPDM, CR, silikone eller FKM med tilpassede farver. Se produkt →
Nej. Ekstrudering danner en kontinuerlig profil og kan ikke placere en indsats inde i matricen. Indsatser støbes enten ind under hærdningscyklussen eller limes efterfølgende i en sekundær operation.
Støbning opnår typisk snævrere tolerancer på kritiske tredimensionelle funktioner, med /- 0,1-0,3 mm almindeligt på hulrumskontrollerede dimensioner. Ekstrudering holder præcis tværsnitsgeometri i trækretningen, men har løsere profiltolerancer, normalt /- 0,3-0,8 mm.
Nej. Ekstrudering har en lavere værktøjsindgangsomkostning, men støbning kan blive billigere pr. del ved store volumener, fordi multi-kavitetsværktøjer hærder flere dele pr. cyklus og eliminerer sekundære sammenføjningstrin på komplekse geometrier.
Ja. Leverandører, der kører begge processer, såsom Jiaxing Tosun Rubber & Plastic Co., Ltd., kan designe hybridkonstruktioner med ekstruderede sektioner og støbte detaljer under ét kvalitetssystem, hvilket forenkler tolerancer, test og levering.
Hurtigt svar: ekstrudering til lange konstante profiler, støbning til komplekse 3D-dele og en hybrid tilgang, når begge funktioner vises i én samling.
Model:
Produktcenter
Gummi for at indsætte limning Ekstruderede gummiprodukter Gummislange Brugerdefinerede støbte produkterHurtige links
Kontakt os
Ophavsret ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rettigheder forbeholdes.
Brugerdefineret gummi og plastprodukter Fabrik